

en
 Home / Balita / Balita sa industriya / Mga Karaniwang Depekto sa DTY: Mga Mantsa ng Langis, Fuzz, Pagkakaiba-iba ng Kulay at Paano Makita ang mga Ito
Balita sa industriya
Mga Karaniwang Depekto sa DTY: Mga Mantsa ng Langis, Fuzz, Pagkakaiba-iba ng Kulay at Paano Makita ang mga Ito
2026-09-17
Sa aming mga taon ng paggawa at pagbibigay ng polyester draw textured yarn (DTY) sa mga pabrika ng tela sa buong mundo, natutunan namin na ang pagkakaiba sa pagitan ng magatang tela at isang mahusay na tela ay kadalasang bumababa sa kalidad ng base yarn. Kahit na pagkatapos kumpirmahin na ang isang DTY spool ay nakakatugon sa kinakailangang denier, bilang ng filament, at tenacity na mga detalye, maaari ka pa ring makatagpo ng mga isyu sa panahon ng mga kasunod na proseso ng paghabi, pagniniting, o pagtitina. Tatlo sa pinakakaraniwan at nakakadismaya na mga problema na nakikita natin sa industriya ay ang mga mantsa ng langis, fuzz, at pagkakaiba-iba ng kulay. Ang pag-unawa kung ano mismo ang nagiging sanhi ng mga isyung ito at ang pag-alam kung paano makita ang mga ito nang maaga ay makakapagligtas sa iyo mula sa magastos na pagkaantala sa produksyon at pag-aaksaya ng tela. Magbahagi tayo ng ilang praktikal na insight mula sa factory floor.
Mantsa ng Langis sa DTY
Ang mga mantsa ng langis ay isa sa mga nakikita at nakakainis na depekto sa DTY. Lumilitaw ang mga ito bilang madilim, mamantika na mga batik o mga guhit sa ibabaw ng sinulid at maaaring seryosong ikompromiso ang hitsura at pagkatitina ng huling tela. Ang mga mantsa na ito ay karaniwang ipinakilala sa panahon ng proseso ng draw-texturing, kung saan ang sinulid ay dumadaan sa mga high-speed roll at lubrication point. Ang isang karaniwang salarin ay ang hindi tamang paggamit ng spin finish o coning oil. Kung ang sistema ng paglalagay ng langis ay hindi na-calibrate nang tama—sobrang dami ng langis, o kung ang langis ay hindi pantay na ipinamamahagi—maaari itong humantong sa pag-splash at pag-iipon sa sinulid.
Ang isa pang pinagmumulan ng mantsa ng langis ay ang kontaminasyon ng makinarya. Sa paglipas ng panahon, ang langis mula sa mga bearings, gears, o kahit na airborne lubricants ay makakahanap ng daan papunta sa yarn path. Sa sarili nating mga pasilidad, binibigyang pansin natin ang kalinisan ng bawat godet at gabay. Kahit na ang isang maliit na build-up ng oil residue ay maaaring ilipat sa sinulid, lalo na sa mataas na bilis ng produksyon.
Paano Makita ang Mantsa ng Langis
Ang pinakamadaling paraan upang makita ang mga mantsa ng langis ay sa pamamagitan ng visual na inspeksyon sa ilalim ng maliwanag, pare-parehong ilaw. Hawakan ang spool sa isang winding machine at dahan-dahang i-unroll ang ilang metro ng sinulid. Maghanap ng anumang mga spot o streak na mas madidilim kaysa sa nakapaligid na sinulid. Maaari ka ring gumamit ng simpleng "touch test": kung ang sinulid ay mamantika o malagkit sa iyong mga daliri, iyon ay isang malakas na tagapagpahiwatig. Para sa isang mas layunin na pagsusuri, ang "AATCC Test Method 118-2013" para sa oil repellency ay maaaring ilapat, ngunit sa isang factory setting, ang isang mataas na kalidad na handheld ultraviolet (UV) lamp ay isang praktikal na tool. Maraming coning oils ang naglalaman ng fluorescent tracers; sa ilalim ng UV light, ang mga mantsa ng langis ay kumikinang nang maliwanag, na ginagawang madali itong matukoy.
Malabo (Fibrillation at Sirang Filament)
Ang fuzz, na inilarawan din bilang balbon o fibrillation, ay ang pagkakaroon ng sirang o nakausli na mga filament sa ibabaw ng yarn bundle. Ang depektong ito ay maaaring magdulot ng malalaking problema sa ibaba ng agos: humahantong ito sa pagtatayo ng lint sa mga karayom sa pagniniting at paghabi ng mga heddle, pinatataas ang pagkaputol ng sinulid, at lumilikha ng magaspang na ibabaw ng tela. Sa malalang kaso, nagreresulta ito sa mga butas o "maulap" na mga patch sa huling tela.
Bakit Nagaganap ang Fuzz?
Ang fuzz ay madalas na nagmumula sa mekanikal na abrasion sa panahon ng proseso ng texturing. Kapag ang partially oriented na sinulid (POY) ay dumaan sa mga heater, friction disc, at mga gabay, ang anumang maling pagkakahanay o pagkamagaspang sa ibabaw sa mga bahaging ito ay maaaring makasira sa mga indibidwal na filament. Ang isa pang karaniwang dahilan ay ang hindi tamang mga setting ng tensyon. Kung ang draw ratio ay masyadong mataas o ang overfeed ay hindi tama, ang mga filament ay maaaring makaranas ng labis na stress at break, na bumubuo ng fuzz. Halimbawa, kapag nag-text ng mas mabibigat na denier yarns tulad ng 300D o 600D, ang mga setting ng tension ay dapat na maingat na ayusin upang tumugma sa mga katangian ng fiber.
Paano Makita ang Fuzz
Ang isang simple at maaasahang paraan ay ang "paikot-ikot na pagsubok" o "pagsubok sa daliri." Kumuha ng sinulid na mga 50 cm ang haba at hawakan ito nang mahigpit sa pagitan ng iyong mga kamay. Dahan-dahang patakbuhin ang iyong hinlalaki at hintuturo sa sinulid mula sa isang dulo hanggang sa kabilang dulo. Kung nakakaramdam ka ng malabo, magaspang na texture, o kung ang mga maluwag na filament ay kumapit sa iyong mga daliri, malamang na maapektuhan ang sinulid. Ang isang mas sistematikong diskarte ay ang paggamit ng "fuzz board" o "haze meter." I-rewind ang isang maliit na sample ng sinulid sa isang black board, at obserbahan ang ibabaw sa ilalim ng magnifying glass. Lalabas ang fuzz bilang halo ng mga nakausli na hibla sa paligid ng pangunahing bundle ng sinulid. Inirerekomenda naming suriin ang mga sample mula sa bawat production doff, lalo na para sa mga sinulid na ginagamit sa high-speed knitting o fine-gauge na mga application kung saan kahit isang maliit na halaga ng fuzz ay maaaring magdulot ng problema.
Pagkakaiba-iba ng Kulay (Shade Barring at Dye Uptake Inconsistency)
Ang pagkakaiba-iba ng kulay, o shade barring, ay masasabing ang pinakamahirap na depekto na mahuli nang maaga dahil ito ay madalas na makikita lamang pagkatapos makulayan ang tela. Nagpapakita ito bilang mga guhit, banda, o patches ng iba't ibang kulay ng parehong kulay sa isang tapos na tela. Ang isyung ito ay halos palaging nauugnay sa mga pagkakaiba sa dye uptake sa pagitan ng mga indibidwal na pakete ng sinulid o kahit sa loob ng isang pakete.
Ano ang Nagiging sanhi ng Mga Pagkakaiba sa Pag-aakma ng Dye?
Ang dye uptake ng DTY ay lubos na naiimpluwensyahan ng morphological structure nito, lalo na ang antas ng crystallinity at oryentasyong nakamit sa proseso ng draw-texturing. Kung ang temperatura ng pagtatakda ng init o ang pag-igting sa pagguhit ay nag-iiba sa pagitan ng mga posisyon sa parehong texturing machine, magkakaroon ka ng mga sinulid na may magkakaibang pagkakaugnay ng tina. Halimbawa, ang bahagyang pagbaba ng temperatura sa isang heater zone ay maaaring makagawa ng sinulid na may mas mababang amorphous na rehiyon, na magpapakulay ng mas magaan. Ito ay isang kilalang hamon sa paggawa pare-parehong polyester DTY sa mataas na volume. Kasama sa iba pang mga kadahilanan ang mga pagkakaiba-iba sa denier per filament (DPF) at ang pantay ng spin finish.
Paano Makita ang Pagkakaiba-iba ng Kulay Bago Pagtitina
Ang tanging tunay na maaasahang paraan para sa pag-detect ng pagkakaiba-iba ng dye ay isang laboratory dye test. Ang isang maliit na sample mula sa bawat lote ng produksyon ay niniting sa isang maliit na manggas ng tela (isang "niniting na medyas") at kinulayan sa ilalim ng mga kontroladong kondisyon. Ang tinina na manggas ay inihambing sa isang master standard gamit ang isang spectrophotometer o sa ilalim ng karaniwang liwanag ng araw (D65). Ang pagkakaiba ng kulay ay sinusukat gamit ang CIELAB (ΔE) system. Ang halaga ng delta E na mas mababa sa 0.6 ay karaniwang itinuturing na katanggap-tanggap sa karamihan ng mga aplikasyon ng tela. Sa aming karanasan, mahalaga din na subukan ang mga sample mula sa simula, gitna, at dulo ng bawat pakete. Ang isang biglaang pagbabago sa dye uptake sa loob ng isang cone ay nagmumungkahi ng isang proseso ng kawalang-tatag na nangangailangan ng agarang atensyon.
Para sa isang mabilis na paunang pagsusuri, maaari mong hawakan ang mga pakete ng sinulid sa ilalim ng isang maliwanag na lampara sa isang anggulo. Minsan, makikita ang mga pagkakaiba sa kinang ng sinulid o "white point", lalo na sa pagitan ng mga production lot. Gayunpaman, nag-iingat kami laban sa pag-asa lamang sa pamamaraang ito, dahil hindi ito masyadong sensitibo. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing paraan ng inspeksyon.
| Depekto | Mabilis na Paraan ng Pagtuklas | Susing Pagmamasid | Inirerekomendang Pagkilos |
|---|---|---|---|
| Mantsa ng Langis | Inspeksyon ng UV light | Maliwanag na mga spot/streak | Suriin ang sistema ng aplikasyon ng langis |
| Fuzz | Pagsubok sa daliri / Fuzz board | Magaspang na texture, nakausli na mga hibla | Siyasatin ang mga godets at gabay |
| Pagkakaiba-iba ng Kulay | Lab dye test (Knitted sleeve) | Delta E > 0.6 | Suriin ang temperatura at tensyon ng pampainit |
Pagsasama-sama ng Iyong Diskarte sa Pagkontrol sa Kalidad
Ang pamamahala sa tatlong karaniwang mga depekto ay nangangailangan ng isang holistic na diskarte sa kontrol ng kalidad. Hindi sapat na siyasatin lamang ang huling sinulid; dapat mong maunawaan ang mga parameter ng proseso na nagdudulot ng bawat problema. Ang structured preventative maintenance sa mga texturing machine, kabilang ang regular na paglilinis ng mga heater plate at pagpapalit ng mga pagod na friction disc, ay ang unang linya ng depensa. Ang pag-calibrate sa mga oil application roller at pagtiyak ng pare-parehong tensyon sa lahat ng spindle ay makakatulong na mabawasan ang fuzz at mantsa ng langis.
Para sa pagkakapare-pareho ng kulay, ang pagpapanatili ng isang matatag na thermal profile sa mga texturing machine ay kritikal. Nagpapatakbo kami ng 100 draw-texturing machine sa aming mga pasilidad, at nalaman namin na ang isang mahigpit na protocol ng pang-araw-araw na pag-log ng temperatura at lingguhang mga sample dye test ay mahalaga para sa paggawa ng maaasahang light mesh makintab na DTY and light mesh semigloss DTY na may pare-parehong pag-uugali sa pagtitina.
Isang Praktikal na Checklist para sa Papasok na Yarn Inspection
- Visual Check: Buksan ang pakete at i-rewind nang humigit-kumulang 2 metro. Maghanap ng mga mantsa ng langis o pisikal na pinsala sa ilalim ng maliwanag na lampara.
- Pindutin ang Suriin: Patakbuhin ang sinulid sa iyong mga daliri. Pakiramdam ang pagkamagaspang o lagkit na nagpapahiwatig ng fuzz o hindi pantay na langis.
- Denier Check: Gumamit ng wrap reel para sukatin ang denier. Maaaring magpahiwatig ng mga isyu sa proseso ang malalaking variation mula sa target.
- Pagsusuri ng kinang: Hawakan ang kono sa ilalim ng angled na ilaw para sa isang mabilis na visual na paghahambing sa isang master standard.
- Shade Test: Kung ikaw ay may kakayahan, magpatakbo ng isang maliit na lab dye test sa isang kinatawan ng sample mula sa bawat lote.
Bakit Pumili ng Kasosyo na may Karanasan sa Pagkontrol sa Proseso?
Sa huli, ang kalidad ng iyong DTY ay kasing ganda lamang ng kontrol sa proseso sa likod nito. Naiintindihan ng isang supplier na may malalim na karanasan sa pagmamanupaktura kung paano naaapektuhan ng bawat variable—mula sa kalidad ng polymer hanggang sa bilis ng makina hanggang sa temperatura ng pag-texture—sa huling sinulid. Kapag nagmula ka sa isang tagagawa na nagpapatakbo ng isang malaking base ng produksyon na may standardized na kagamitan at mga gawain sa pamamahala ng kalidad, namumuhunan ka sa predictability at pagiging maaasahan.
Ipinagmamalaki naming sabihin na ang aming koponan sa pagmamanupaktura ay nipino ang mga prosesong ito mula noong 2007. Ang aming dalawang pasilidad, Weien at Baoyi, ay sumasakop sa pinagsamang lugar ng pagawaan na 100,000 metro kuwadrado. Ang sukat na ito ay nagbibigay-daan sa amin na mapanatili ang mahigpit na kontrol sa mga parameter ng produksyon at ipatupad ang uri ng mahigpit na mga protocol ng inspeksyon na kinakailangan upang mabawasan ang mga depekto. Para sa higit pa sa kahalagahan ng pagkakapare-pareho ng proseso, maaari mong basahin ang aming artikulo sa mga kadahilanan na tumutukoy sa kalidad ng polyester monofilament . Naniniwala kami na ang pagbabahagi ng kaalamang ito ay nakakatulong sa buong textile supply chain na tumakbo nang mas maayos.
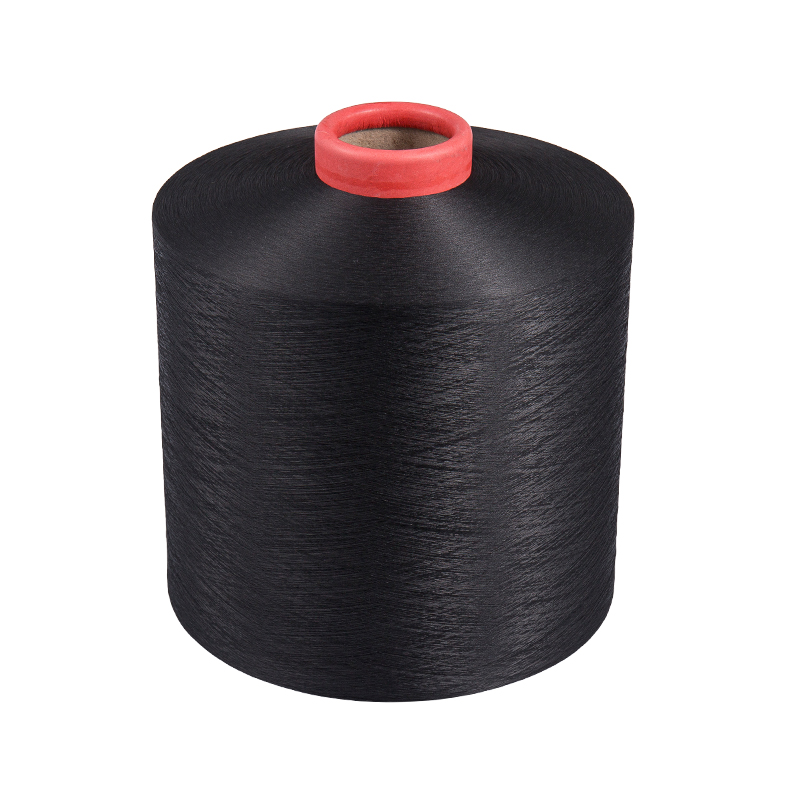 Dope-Dyed Black SIM at HIM Polyester DTY Ang itim na dope-dyed intermingled DTY ay nakikinabang mula sa matagal nang itinatag na kontrol ng proseso ni Zhenyi, na tinitiyak ang pagkakapare-pareho ng kulay. Magagamit sa maraming mga denier at intermingling level, nababagay ito sa mga hinabi o niniting na tela na nangangailangan ng malalim na itim na may mahusay na fastness. Tingnan ang Produkto →
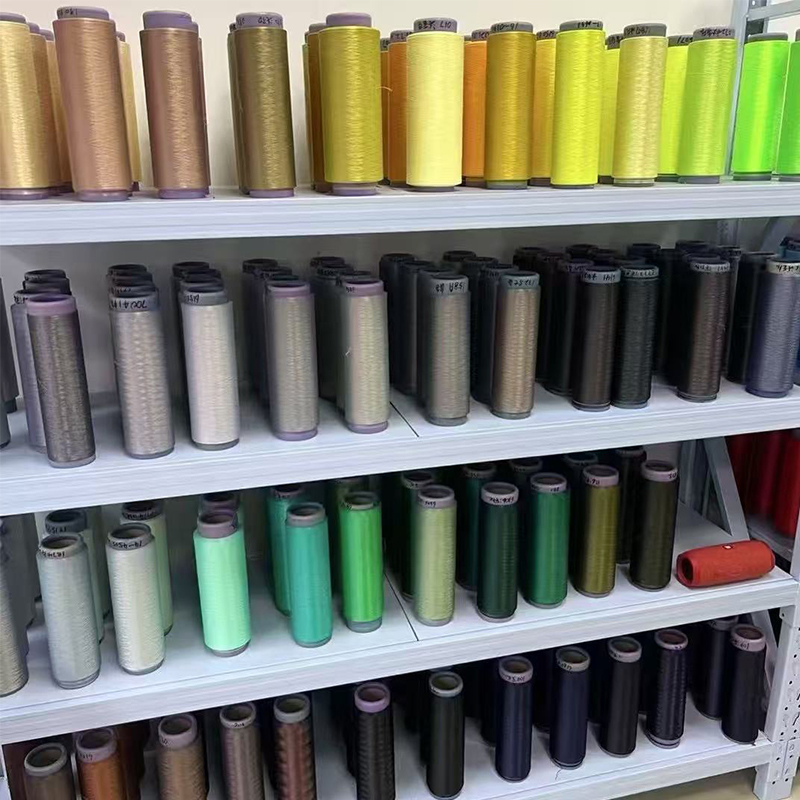 Dope-Dyed Colored HIM Polyester DTY para sa Custom Shades Ginawa gamit ang sample-matching service, ang high-intermingled DTY na ito ay may mga shade tulad ng pula, dilaw, at asul. Sinusuportahan ng malakihang pagmamanupaktura, nag-aalok ito ng pare-parehong kulay at maaasahang supply para sa mga espesyal na aplikasyon ng tela. Tingnan ang Produkto →



Makipag -ugnay sa amin
Kung kailangan mong tingnan ang tsart ng kulay ng Baoyi, kumuha ng isang quote, o may mga katanungan, inaanyayahan ka naming makipag -ugnay sa amin sa pamamagitan ng pagpuno ng form sa ibaba.
Tungkol sa
Produkto
Makipag -ugnay sa amin
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, China.
-
 +86-18357386869
-
 [email protected]
Copyright © Tongxiang Baoyi Textile Co, Ltd. Nakalaan ang lahat ng mga karapatan. $
